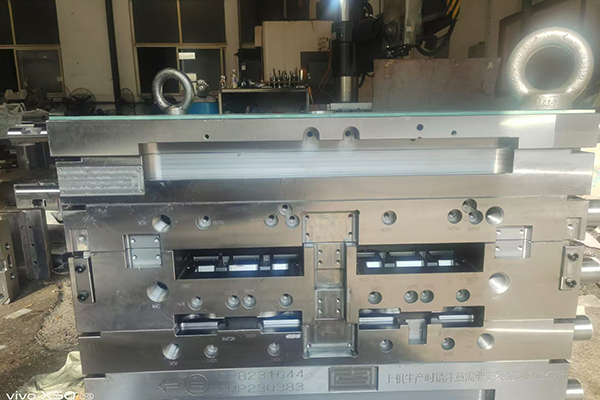
常州铝合金压铸模架加工
苏州人人鼎模架有限公司带您一起了解常州铝合金压铸模架加工的信息,顶针顶针是使工件脱模顺利的铸造过程零件,安装在下模上。顶针多用于不对称工件的铸造,如压盖、两件式结构以及凸凹面较多的工件等。出铸口出铸口是指工件铸造完成后,由于液态金属在压铸腔中压实、冷却,通过出铸口脱离压铸腔,并连接铸件和流道系统。定位销定位销是压铸模中必不可少的一个部件,它是模架和模板正确配合的保证。大多数模具至少需要安装两个定位销,通常一个处于模具的上部,另一个处于模具的下部,从而保证模具在关闭后的位置精度。顶出杆顶出杆是一种常用的压铸模结构零件,它主要用于把铸件推出模具。顶出杆的类型有很多种,如顶出板、限位顶出、导柱顶出、直接气动顶出等,而选择哪种顶出杆需要考虑到产量、占地面积、手动或自动等因素。
压铸模作为一种重要的金属成型工具,在各行各业都有广泛的应用。从机械制造到汽车、航空、电子、轨道交通等各个领域,压铸模通过制造高精度、高强度的金属零件,对推动行业的技术进步和发展起到了重要的作用。不同的使用场景和材料选择,需要根据实际情况进行考虑和选择。是否可以将压铸模进行补焊?压铸模在使用过程中,可能会出现不同程度的磨损和损坏,如裂纹、变形、磨损等。此时,是否可以对压铸模进行补焊呢?一般情况下,使用压铸模的材料都是金属,不同种类的金属因其熔点和成分不同,进行补焊时需要注意。只有在确定所使用的焊接材料与压铸模的材料相同或接近时,才可以进行补焊。另外,由于压铸模使用温度较高,因此在补焊之前,需要清理和处理修复区域,避免出现裂纹、变形等题。
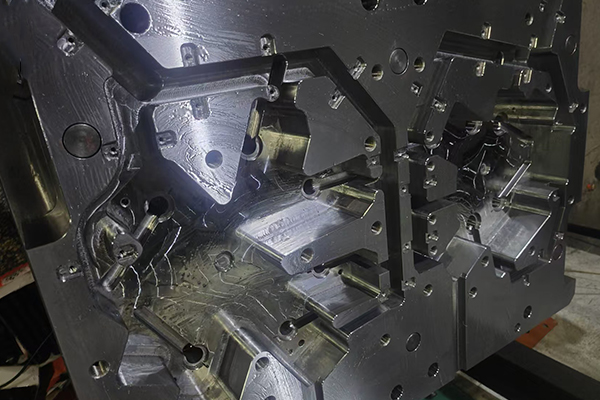
流道及排渣系统设计分流锥上面料饼的主流道要做到圆表面积的1/3以内。这样防止冷料快速进入型腔前就封闭了分型面。分流锥上面主流道要做成“W”形状,料饼厚度做到mm.一般主流道的长度做到mm,且单边做°的出模。一般横流道是拐弯,且做成2个台阶以上,防止冷料通过横流道进入型腔,导致产品表面冷隔纹。一般能够在横流道进入产品出的浇口位置加2个缓冲器好了,这样就完全把冷料挡在了型腔外面了。一般标准主流道下面的顶针料位都要做出模,且要包R2以上。主流道对面有凸出的芯子要避开,且主流道对面的渣包是先做垃圾,然后看情况再加开。渣包开球场的平面,半圆的截面形状,且入水处与排气槽都要隔开1/3好。渣包的入水处也要跳级。排气槽要打折且要圆滑过渡,要遵循“1”的规则。为方便加工,直流道与产品相接处浇口要跳级,后加工时不容易掉肉。
定位销定位销主要起到模具的组合和车床加工定位的作用。定位销根据使用场合的不同,可分为三类轴向定位销、径向定位销和固定定位销。挂钩挂钩是模架上的附加部件,用于起重模具或装夹铸件。挂钩的数量和位置需根据模具的大小、重量和结构进行设计。压铸模具模架作为压铸生产中的核心部件之一,其性能和质量直接影响到产品的生产效率和品质。因此,我们应该不断关注模架技术的发展趋势,加强技术创新和研发力度,以推动压铸行业的持续进步和发展。模具模架是一种专门用于储存、保护和管理各种模具的金属架子,是模具行业中不可或缺的重要辅助设备。它可以整齐地存放各种模具,保护它们不受损坏或变形。
模具管理随着模具的增多,管理和维护变得愈加复杂。模具模架可以提供有效的管理方式,使模具的存放、管理和使用更加规范化和标准化。通过对模具进行分类、标识、编号等管理方式,方便了模具的查找和使用,提高了生产效率。生产流程优化在生产过程中,如果模具摆放混乱或者丢失,会影响生产计划和进度,甚至导致生产工艺出现故障。而模具模架的使用可以优化生产流程,将模具整齐有序地存放,提高生产效率和质量稳定性。压铸模具模架的设计与优化随着压铸技术的不断发展,对模具模架的要求也越来越高。为了满足生产需求,模架的设计需要不断进行优化。以下是一些主要的设计优化方向轻量化设计在保证强度和刚性的前提下,尽量减轻模架重量,以降低能耗和生产成本。高精度加工采用的加工设备和工艺,提高模架的加工精度和表面质量,以满足高精度产品的生产需求。模块化设计将模架设计为可拆卸、可重组的模块,便于快速更换和维修模具,提高生产灵活性。智能化升级结合传感器、控制系统等智能化技术,实现模架的自动调整和监控,提高生产过程的智能化水平。
常州铝合金压铸模架加工,铸压机铸压机是压铸工艺中关键的设备之一,它用于将熔融金属注入模具内部形成产品。铸压机的主要参数包括锁力、千斤顶行程、注射压力和注射容积等。合理选择铸压机能够保证产品质量稳定可靠,同时还可以提高生产效率。压铸工艺的三大要素是压铸机、压铸模具和合金材料。压铸机压铸机是压铸工艺的核心设备之一,它将电机的电能通过马达转换为液压能,从而驱动模具的动作。压铸机的主要功能包括打开和关闭模具,以及将熔化的金属喷射进入模具型腔。压铸机有冷室压铸机和热室压铸机两种类型,分别适用于不同的工艺需求。