

安徽3pe生产线供应
青岛华特防腐保温设备有限公司关于安徽3pe生产线供应相关介绍,生产效率高根据钢管直径不同,生产线的生产速度可达5m/min-3m/min,单班(8小时)可生产钢管mm;适应性强可通过调整工艺参数和更换部分模具,适应不同直径(50mmmm)、不同长度(6mm)钢管的涂敷需求;环保性能好配备完善的粉尘回收、废气处理(对于溶剂型涂料,3PE生产线通常采用无溶剂环氧粉末,环保性更优)系统,符合环保法规要求。能够自动记录生产过程中的关键参数和质量数据(如每根钢管的涂层厚度、温度曲线、检测结果等),并生成生产报表,便于质量追溯和生产管理。部分生产线还支持远程监控和诊断功能,通过工业以太网将生产数据传输至远程服务器,技术人员可在异地对生产线的运行状态进行监控,并进行远程故障诊断和维护。下料与检测系统是3PE生产线的后环节,负责对完成涂敷的钢管进行质量检测和下线堆放。
聚乙烯涂敷系统的组成与胶粘剂涂敷系统类似,主要包括挤出机、熔体输送管道、涂敷模具和缠绕装置(对于大直径钢管,有时采用挤出缠绕工艺)。聚乙烯材料通常为高密度聚乙烯(HDPE),密度为g/cm³g/cm³,熔融指数(℃,16kg)为5g/10min-0g/10min。挤出机同样采用单螺杆挤出机(螺杆直径通常为90mmmm),将聚乙烯颗粒加热熔融(熔融温度通常为℃℃),通过涂敷模具或缠绕装置将熔融的聚乙烯均匀地覆盖在胶粘剂层表面。
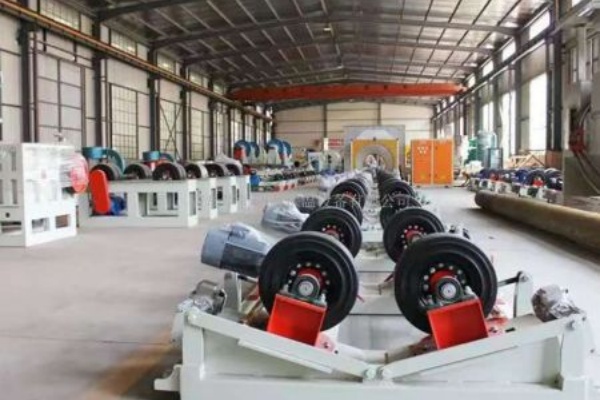
3PE生产线通常由多个相互关联、协同工作的子系统组成,包括上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等,各系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统是3PE生产线的起始环节,主要负责将待处理的钢管平稳、地输送至生产线的预处理工位。根据钢管直径的不同,抛丸除锈机内通常设置多组定向抛头,确保钢管外表面的所有区域都能得到均匀处理,除锈等级需达到Sa5级(ISO标准),即钢管表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅为点状或条纹状的轻微色斑。粉尘回收装置与抛丸除锈机配套使用,通过负压吸尘系统将除锈过程中产生的钢丸碎屑、铁锈粉尘等收集到除尘器中,既避免了粉尘对环境的污染,又实现了钢丸的回收再利用(回收率可达95%以上)。表面清理装置则在抛丸除锈后对钢管表面进行进一步清扫,通常采用毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒,确保表面清洁度。
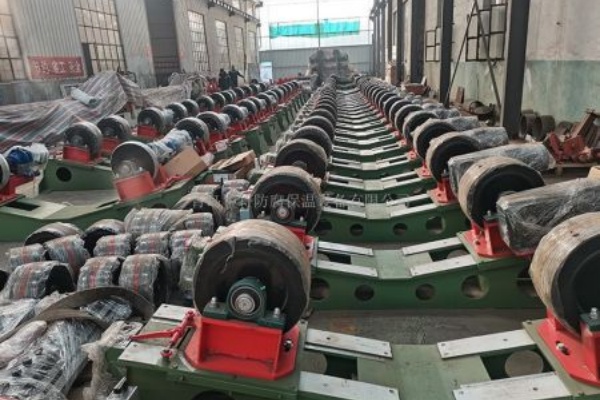
安徽3pe生产线供应,检测系统主要包括外观检查、厚度检测、漏点检测和附着力检测等设备。外观检查通常由人工或机器视觉系统完成,检查涂层表面是否存在气泡、针孔、划痕、褶皱、流挂等缺陷;厚度检测采用超声波测厚仪,在钢管圆周方向和轴向选取多个测点,确保涂层总厚度和各层厚度符合设计要求(偏差通常控制在±5%以内);加热系统位于预处理系统之后,其功能是对经过除锈处理的钢管进行加热,使钢管表面达到环氧粉末涂敷所需的温度,以保证环氧粉末能够快速熔融、流动并固化成膜。加热系统通常采用中频感应加热方式,其工作原理是利用电磁感应在钢管内部产生涡流,使钢管自身发热,这种加热方式具有加热速度快(升温速率可达5℃/s℃/s)、温度均匀性好(轴向温差≤5℃,径向温差≤3℃)、能耗低等优点。
3pe生产线供应商,3PE生产线的生产过程是一个连续、协同的系统工程,其典型工艺流程如下上料将钢管由存放架输送至生产线,定心定位;预处理钢管进入抛丸除锈机,去除表面铁锈和杂质,经粉尘回收和表面清理后,获得符合要求的清洁度和粗糙度;加热预处理后的钢管进入中频感应加热炉,加热至环氧粉末涂敷所需温度(℃℃);环氧粉末涂敷加热后的钢管通过静电喷涂设备,表面均匀涂敷环氧粉末,在余热作用下熔融固化形成环氧底层;胶粘剂涂敷在环氧底层表面通过挤出机涂敷一层熔融的胶粘剂,形成中间层;聚乙烯涂敷在胶粘剂层表面通过挤出包覆或缠绕工艺形成聚乙烯外层;