

浙江透明厚板吸塑生产商
苏州斯威尔德塑业有限公司带您一起了解浙江透明厚板吸塑生产商的信息,厚片吸塑在不同环境下的耐用性涉及到多个因素,包括材料特性、生产工艺和产品的设计等。为了提高厚片吸塑产品的耐用性和环保性,生产厂家需要注重产品的材料选择和设计,而用户需要养成良好的产品保养习惯。在使用厚片吸塑产品的同时,选择一家厚片吸塑加工商也是非常有必要的,它们将为您提供一系列、快速、服务。其机器主要构造是由给料、拉料、上下电加热炉、下闸、多功能可调尺寸、下模盘、上模、上闸、刀闸、切片、放片及配以真空装置等构成;以气动装置为主动力源,其拉片、送片采用电动、减速器,时间继电器,中间继电器,行程开关等电器组成全自动控制系统。
浙江透明厚板吸塑生产商,成本费较高厚片吸塑加工常用的原材料是薄厚为05~15mm的片材,这种片材是用粉料或颗粒料制取的半成品加工。因而,与注入成型对比,吸朔加工成型的原材料会提升附加的成本费。近些年,在厚片吸塑加工全过程中造成的边角余料的循环利用已逐步关键。现如今,边角余料根据粉碎后与原生态原材料混合来开展回收再利用早已产生了一种加工工艺。厚片吸塑产品的价格首先由所用的原材料决定的,在同样厚度和同样尺寸、形状情况下,PET材料的吸塑制品贵,其次是PVC材料,再其次是PS材料,低成本的是PP材料。影响吸塑产品价格的第二大因素是产品的尺寸和高度,尺寸越大,价格也越高,高度越高,单价也就越大。
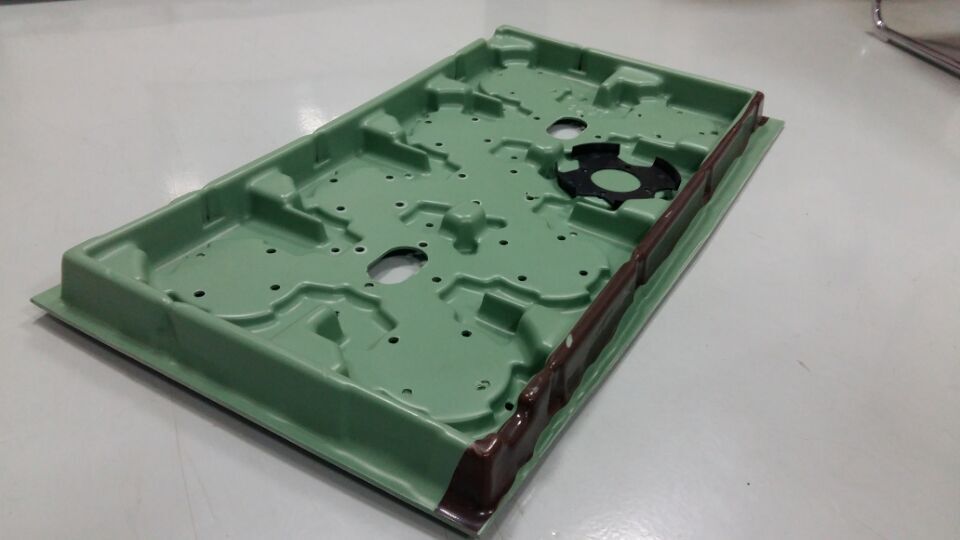
ABS具有高吸水率。如果不干燥,会在产品上产生裂纹和气泡等缺陷。因此,ABS应在加工前进行干燥,以保持其水分含量低于4%。一般产品的干燥条件为温度80~85℃,时间2~4小时。对于有特殊要求的产品(如需要电镀的产品),干燥条件为温度70~80℃,时间18~24小时。ABS具有良好的热稳定性,但温度为°C。材料在桶中的停留时间不得超过5~6分钟。如果生产过程中发生事故,应首先将桶温度降至°C,然后清洗桶。一些ABS产品在生产时没有题,但在储存期间可能会产生棕色或条纹,这可能是由于桶过热或保留时间过长造成的。
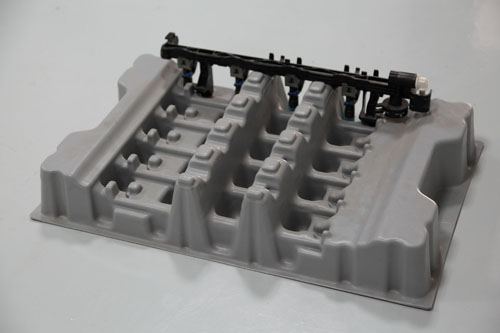
ABS厚板吸塑工厂,重量轻。现在,许多厚塑料吸收托盘重量较轻,这通常取决于使用的材料。如果在材料中使用轻质材料,将很大方面减轻厚塑料吸收托盘的重量。对于防静电的厚塑料托盘,不仅应满足上述要求,而且防静电功能也是一个特点,因此材料产品所需的技术将更加复杂。ABS的熔体粘度较高,其流动性优于PVC和PC,但低于PE、PS、POM与HIPS片材相似。ABS的流动特性属于非牛顿流体,其熔体粘度与加工温度和剪切速率有关。它对剪切速率更敏感。ABS的熔体冷却和固化速度更快。
ABS具有良好的热稳定性,不易退化。热分解温度大于°C。尽管ABS在惰性气体中具有良好的热稳定性,但热氧在加热下会引起降解反应,因此需要添加抗氧化剂,如主抗氧化剂辅助抗氧化剂等。ABS停机后,应及时清洗螺杆和筒体,避免长时间热分解。ABS是一种无定形聚合物,没有明显的熔点,但可以在~°C的温度范围内熔化和加工。厚片吸塑机一般由板材定位系统、吸塑模具定位系统、框架系统、加热系统、冷却系统以及电气控制系统组成。板材定位系统一般由井字型材压料框、动力气缸或油缸以及平衡同步机构组成。其作用对塑料板材起到加紧定位。走架式加热方式的压料框为上下结构,并加有横向锁紧机构,确保压料框能与板材垫板靠紧密封。框架可根据模具大小做对应调整,分手动和自动调整;
复合厚板吸塑价格,厚板吸塑的概念和应用领域,厚片吸塑或厚板吸塑是指成型材料厚度大于2mm(一般为或更大),且无法自动吸塑成型的过程,因此需要专门使用的半自动吸塑成形机。从不同材料来看,厚板吸塑成型产品包括ABS吸塑成型、PS吸塑成型和PMMA吸塑成型等,主要包括医疗行业设备外壳、广告灯箱、大型种植托盘、智能机器人外壳、玩具汽车车身外壳、电子设备外壳、特别是汽车内外部,厚板塑料吸收在汽车内饰、保险杠、挡泥板等汽车领域的应用份额不断增加,其中大部分为ABS或ABS合金材料。