

北京PE保温管设备供应商,钢管3pe设备供应
青岛华特防腐保温设备有限公司带你了解北京PE保温管设备供应商相关信息,水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。对于中小直径钢管,通常采用挤出包覆工艺,通过环形模具将聚乙烯熔体直接挤出包覆在钢管表面,形成连续的管状聚乙烯层;对于大直径钢管(如直径≥mm),则常采用挤出缠绕工艺,即通过挤出机将聚乙烯熔体挤成带状,然后通过缠绕装置将聚乙烯带以一定的角度(通常为45°±5°)螺旋缠绕在钢管表面,同时通过热空气或红外加热使相邻的聚乙烯带边缘熔融粘结,形成连续的聚乙烯层。
北京PE保温管设备供应商,传动系统采用多电机同步控制技术,通过控制系统确保各驱动辊道的速度保持一致,避免因速度差异导致钢管表面产生划痕或涂层出现拉伸、褶皱等缺陷。控制系统是3PE生产线的“大脑”,负责协调控制各个子系统的运行,实现生产过程的自动化、智能化和化。控制系统通常以可编程逻辑控制器PLC)为核心,配备触摸屏人机界面(HMI)、工业计算机、传感器网络和执行器等。环氧粉末(粒径40μmμm)经螺杆输送机送至环形喷枪,在60kVkV高压静电作用下带电并吸附到钢管表面,形成μmμm厚的涂层,随后在钢管余热和保温环境下熔融固化,附着力≥70MPa。胶粘剂涂敷系统作为连接环氧底层和聚乙烯外层的中间环节,采用单螺杆挤出机将改性聚乙烯(如EAA或EMAA)加热至℃℃熔融,通过环形模具挤涂在环氧涂层表面,形成μmμm厚的胶粘剂层,涂敷时环氧涂层表面温度保持在℃℃,以确保两层材料紧密结合。
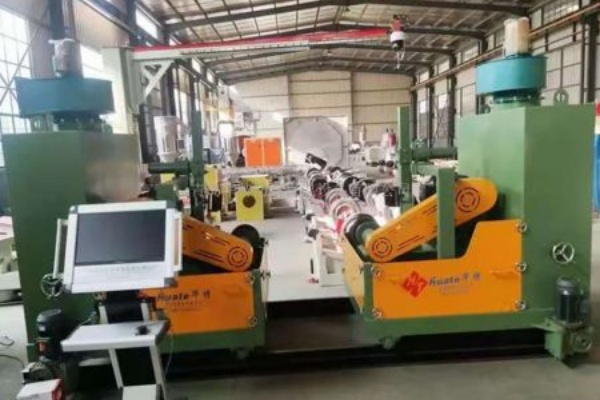
钢管3pe设备供应,喷涂设备通常采用环形喷枪结构,由多个沿圆周均匀分布的喷嘴组成,可根据钢管直径的不同调节喷枪的位置和喷涂参数,确保涂层厚度均匀(通常控制在μmμm)。固化装置位于喷涂设备之后,其实质是一个保温通道,使涂敷在钢管表面的环氧粉末在钢管余热和保温环境下充分熔融、流平并固化,固化时间根据涂层厚度和钢管温度确定,通常为10ss,固化后的环氧涂层应具有良好的连续性、柔韧性和附着力(拉开法附着力≥70MPa)。
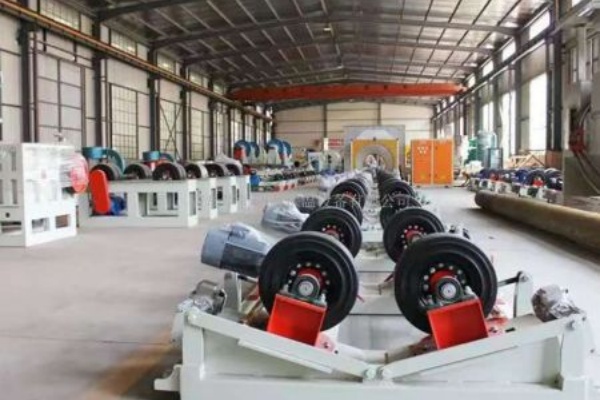
三层PE防腐生产线生产,筛分器可去除粉末中的结块和杂质,保证粉末的流动性。静电喷涂设备是环氧粉末涂敷的核心,其工作原理是通过高压静电发生器(电压通常为60kVkV)使环氧粉末带上负电荷,同时钢管作为正极,在静电力的作用下,带电的环氧粉末被吸附到钢管表面,这种喷涂方式具有涂敷效率高、涂层均匀性好、材料利用率高(可达90%以上)等优点。在3PE生产线的运行和维护过程中,需要注意以下几点原材料控制环氧粉末、胶粘剂、聚乙烯等原材料的质量直接影响防腐层性能,需严格按照标准进行进货检验,确保其各项指标符合要求;设备维护定期对生产线的关键设备(如挤出机、喷涂设备、加热装置、传动系统等)进行清洁、润滑、紧固和校准,及时更换易损件,确保设备运行稳定;