

无锡旋转式涡流探伤仪价格
苏州德斯森电子有限公司为您提供无锡旋转式涡流探伤仪价格相关信息,涡流探伤仪主要用于探测机加工件内部有无缺陷(裂纹、砂眼、气孔、白点、夹杂等),焊缝是否合格,查找有无暗伤,从而判定工件合格与否。涡流探伤仪对导电材料表面和近表面缺陷的检测灵敏度较高;应用范围广,对影响感生涡流特性的各种物理和工艺因素均能实施监测;不需用耦合剂,易于实现管、棒、线材的高速、自动化检测;在固定的条件下,能反映有关裂纹深度的信息;可在高温、薄壁管、细线、零件内孔表面等其它检测方法不适用的场合实施监测。
无锡旋转式涡流探伤仪价格,涡流探伤仪系统由涡流主机、涡流探头、上位机和运动控制系统组成。我们将涡流主机集成到线上后即可实现工件的在线探伤检测,并实时反馈检测结果。涡流探伤仪的正弦波振荡器提供激励信号,其输出端直接与激励线圈相连,激励线圈用作高频正弦信号激励源,通以高频正弦信号就会产生交变磁场(一次磁场)。穿过式涡流探伤仪的探头适用于铜、铝、锆、钛等有色金属管材、棒材、线材和丝材检测;两个线圈中间的空气中不存在磁场,输出电压为0;当导电工件接近测头,回路阻抗产生变化,输出电压不再为由于阻抗的变化,两端线圈的交流电流(即电压)发生变化,进而从测头发出的模拟量信号经E70S放大后变成数字量信号。通过阻抗的变化,就能够判定工件合格与否。工件有表面裂纹等缺陷时,E70S放大器的画面上有变化。
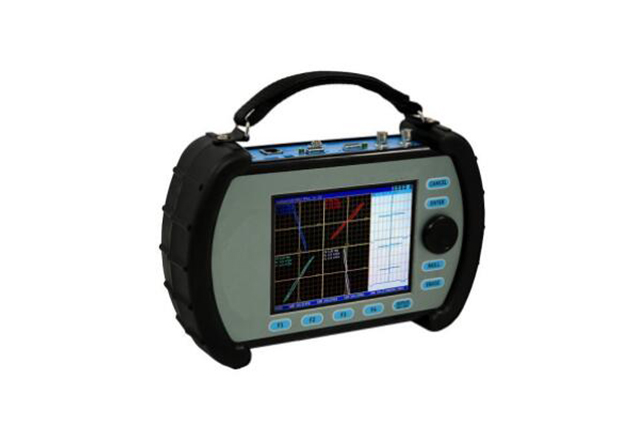
焊丝涡流探伤仪价位,在填充系数较小时,为了使涡流探伤仪检测能够正常进行,应选择较小的相位角尽量提高探伤灵敏度。正常检测时,为了保护检测线圈不被撞坏,同时获得较高的探伤灵敏度和信噪比,通常选取填充系数η为80~85为宜。涡流探伤仪检测通常是对被测物体(比如工业材料、人体)发射超声,然后利用其反射、多普勒效应、透射等来获取被测物体内部的信息并经过处理形成图像。涡流探伤仪原理是用激磁线圈使导电构件内产生涡电流,借助探测线圈测定涡电流的变化量,从而获得构件缺陷的有关信息。按探测线圈的形状不同,可分为穿过式(用于线材、棒材和管材的检测)、探头式(用于构件表面的局部检测)和插入式(用于管孔的内部检测)三种。
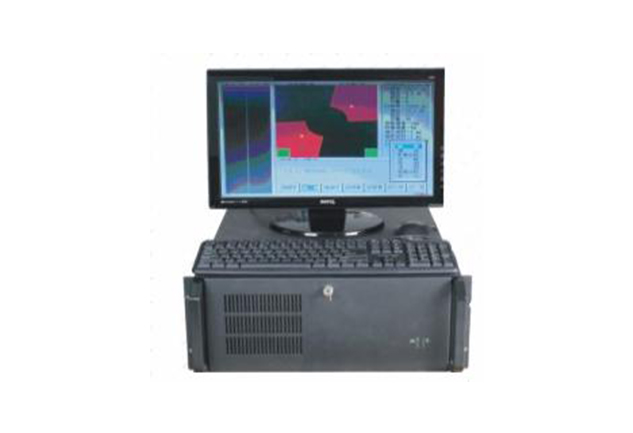
涡流探伤仪操作简便,工作效率高,采用工业PLC控制,既可手动单步操作,亦可自动循环工作,周、纵向电流分别可调,具有断电相位控制功能。可分别进行周向、纵向、复合磁化。工件可以转动,检测时机器可按工艺要求设定的程序自动完成除上下料及观察外(如夹紧、喷液、磁化、退磁、转动等等)的自动化工作。工业上涡流探伤仪常用的无损检测方法有五种超声检测、射线探伤、渗透探查、磁粉检测和涡流检测。其中超声检测是利用超声波的透射和反射进行检测的。超声波可以穿透无线电波、光波无法穿过的物体,同时又能在两种特性阻抗不同的物质交界面上反射,当物体内部存在不均匀性时,会使超声波衰减改变,从而可区分物体内部的缺陷。
铜管涡流探伤仪供货商,涡流探伤仪常用的特征量提取方法有傅里叶描述法、主分量分析法和小波变换法。不受探头速度影响,且可由该描述法重构阻抗图,采样点数目越多,重构曲线更逼近原曲线。穿过式探伤仪适用于碳钢、铁素体合金钢、奥氏体合金钢管材、棒材和线材检测;待测工件的伤信号大小不等,所以前置级的增益可由计算机程控,0一倍连续可调。一个通用且易于使用的涡流探伤仪,如NORTEC 仪器,对于帮助完成检查工作非常重要,这样飞机就可以安全地继续运行,而不是不必要地接地。
自动涡流探伤仪供货商,整个涡流探伤仪运动控制系统可以促进工件和探头在检测过程中的配合,使探头按照节拍完成整个焊缝的检测工作。当涡流探伤仪的上位机发送开始指令后,运动控制系统将工件和探头运动到指定位置。随后上位机向涡流主机发送检测指令,涡流主机开始工作。与此同时上位机向运动控制系统发送检测指令,运动控制系统带着涡流探头检测整个焊缝区域。检测完成后,上位机向运动控制系统和涡流探伤仪发送结束指令即可完成整个焊缝的检测。涡流探伤仪的激光焊接是利用高能量密度的激光束作为热源的一种效率高、精密焊接方法,目前激光焊接大多用于薄壁件的焊接,被广泛应用在汽车、轮船、飞机高铁等高精制造领域。